Các xưởng gia công cơ khí nhà máy sản xuất tiêu biểu
Bạn đang muốn mở xưởng gia công cơ khí nhưng băn khoăn không biết nên bắt đầu từ đâu, đầu tư máy móc thế nào và làm sao để xưởng có đơn hàng ổn định? Đây là bài toán không chỉ nằm ở vốn đầu tư, mà còn phụ thuộc vào lựa chọn đúng phân khúc khách hàng, thiết bị phù hợp, năng lực gia công và khả năng kiểm soát chi phí.
Từ xưởng cơ khí gia đình đến xưởng gia công cơ khí chính xác, xưởng CNC hay xưởng sản xuất cơ khí quy mô lớn, mỗi mô hình đều có yêu cầu khác nhau về mặt bằng, máy móc, nhân sự và công nghệ. Bài viết dưới đây sẽ phân tích kinh nghiệm mở xưởng gia công cơ khí, các thiết bị cần đầu tư, dịch vụ phổ biến và giải pháp tự động hóa giúp xưởng nâng cao năng suất, tối ưu vận hành.
Xưởng gia công cơ khí là gì?
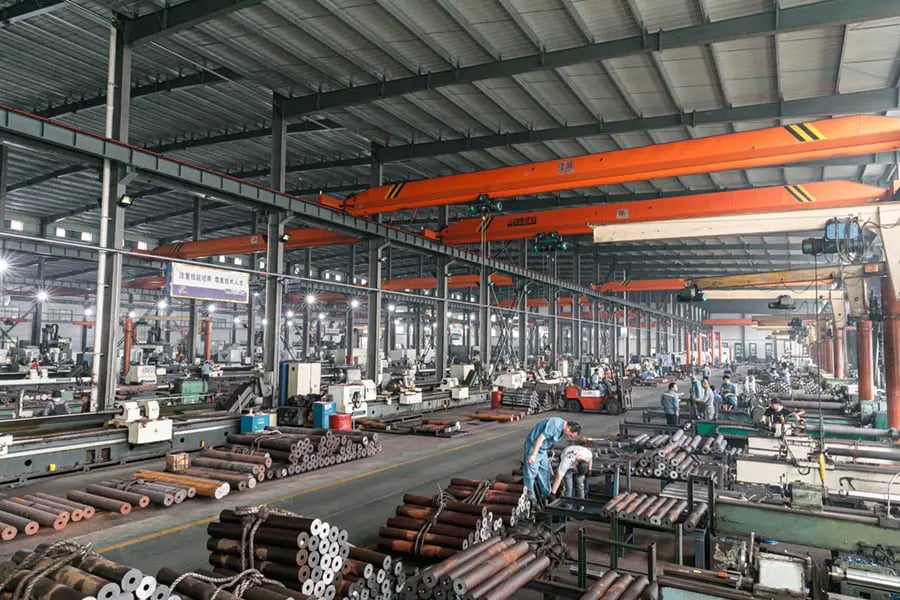
Xưởng gia công cơ khí là cơ sở chuyên gia công, chế tạo hoặc hoàn thiện các chi tiết, linh kiện và sản phẩm kim loại theo bản vẽ hoặc yêu cầu kỹ thuật. Tùy năng lực, một xưởng có thể cung cấp:
-
Tiện, phay, khoan.
-
Gia công CNC.
-
Cắt, chấn và gia công kim loại tấm.
-
Hàn và chế tạo kết cấu.
-
Gia công inox, thép, nhôm.
-
Chế tạo chi tiết máy.
-
Làm đồ gá, khuôn và linh kiện.
-
Gia công sản phẩm theo bản vẽ.
Trong đó, xưởng cơ khí chính xác thường yêu cầu cao hơn về dung sai, độ ổn định kích thước, chất lượng bề mặt và khả năng kiểm soát chất lượng.
Xem thêm: Giải pháp tự động hóa ngành Cơ khí - Xưởng CNC
Các nhà máy xưởng gia công cơ khí Việt Nam tiêu biểu
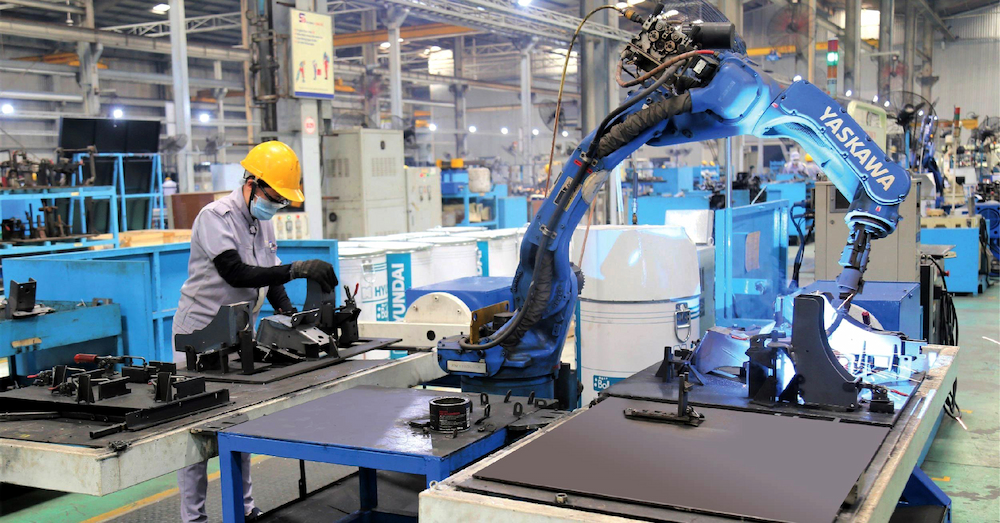
Khi tìm xưởng gia công cơ khí, ngoài giá thành, khách hàng nên xem xét năng lực máy móc, độ chính xác, kinh nghiệm gia công, khả năng đáp ứng sản lượng và quy trình kiểm soát chất lượng. Dưới đây là 5 đơn vị có thông tin doanh nghiệp và website rõ ràng để tham khảo.
1. Cơ khí Phú Hưng
Cơ khí Phú Hưng cung cấp các giải pháp gia công và chế tạo cơ khí, phục vụ nhiều nhu cầu trong lĩnh vực công nghiệp, xây dựng và nhà máy.
Dịch vụ tham khảo:
-
Gia công cơ khí.
-
Chế tạo sản phẩm theo yêu cầu.
-
Gia công, sản xuất cấu kiện cơ khí.
-
Sản phẩm cơ khí phục vụ công trình và nhà máy.
Thông tin liên hệ:
-
Website: https://onggiophuhung.com/
-
SĐT: 0989135789 - 0975201551
-
Địa chỉ: 118/22/12 Phan Huy Ích, Tân Sơn, TPHCM
2. Công ty TNHH MTV Cơ khí Hà Nội – HAMECO
HAMECO là doanh nghiệp cơ khí có lịch sử hoạt động lâu năm, phát triển các lĩnh vực đúc, gia công cơ khí, chế tạo máy và thiết bị công nghiệp.
Dịch vụ tham khảo:
-
Gia công cơ khí.
-
Đúc kim loại.
-
Chế tạo máy và thiết bị.
-
Gia công chi tiết theo yêu cầu.
-
Sản xuất sản phẩm cơ khí công nghiệp.
Thông tin liên hệ:
-
Website: https://hameco.com.vn/home
-
SĐT: +024 35587953
-
Địa chỉ: 76 Nguyễn Trãi, Khu đô thị Royal City, Thanh Xuân, Hà Nội
3. Smart Việt Nam
Smart Việt Nam tập trung vào gia công kim loại tấm và cơ khí chính xác, phù hợp với các đơn hàng linh kiện, chi tiết và sản phẩm kim loại phục vụ sản xuất công nghiệp.
Dịch vụ tham khảo:
-
Cắt laser.
-
Chấn kim loại tấm.
-
Gia công cơ khí chính xác.
-
Hàn và hoàn thiện sản phẩm.
-
Sản xuất linh kiện theo yêu cầu.
Thông tin liên hệ:
-
Website: https://smartsheetmetal.com.vn/vn/
-
SĐT: (+84) 24 3206 8581
-
Địa chỉ: Khu công nghiệp Quang Minh mở rộng, xã Quang Minh, thành phố Hà Nội
4. Cơ khí chính xác Việt Nhật Tân
Việt Nhật Tân chuyên về gia công cơ khí chính xác và gia công CNC, hướng đến các sản phẩm yêu cầu kiểm soát tốt về kích thước, dung sai và chất lượng gia công.
Dịch vụ tham khảo:
-
Gia công CNC.
-
Gia công cơ khí chính xác.
-
Chế tạo chi tiết máy.
-
Gia công theo bản vẽ kỹ thuật.
-
Sản xuất linh kiện cơ khí.
Thông tin liên hệ:
-
Website: https://vietnhattan.com.vn/vi
-
SĐT: 0963117664
-
Địa chỉ: 35/19/15 Phan Văn Hớn, Phường Đông Hưng Thuận, TP. Hồ Chí Minh
5. Cơ khí Duy Khanh
Duy Khanh hoạt động trong lĩnh vực cơ khí chính xác, gia công CNC và chế tạo, phục vụ nhu cầu sản xuất linh kiện, khuôn và chi tiết cơ khí công nghiệp.
Dịch vụ tham khảo:
-
Gia công CNC.
-
Gia công cơ khí chính xác.
-
Chế tạo khuôn.
-
Gia công chi tiết theo bản vẽ.
-
Sản xuất linh kiện cơ khí.
Thông tin liên hệ:
-
Website: https://duykhanh.com/vi/
-
SĐT: (+84) 28 38650265
-
Địa chỉ: 310A Lũy Bán Bích, P. Hòa Thạnh, Q.Tân Phú, TPHCM
Kinh nghiệm mở xưởng gia công cơ khí cho người mới: Quy trình và căn cứ kỹ thuật cần nắm
Nếu bạn đang có kế hoạch mở xưởng cơ khí, việc đầu tiên không phải là mua máy mà là xác định rõ khách hàng, sản phẩm và quy mô sản xuất. Nhiều người mới bắt đầu bằng cách đầu tư máy CNC hoặc máy tiện vì đây là thiết bị phổ biến, nhưng khi chưa xác định rõ đơn hàng, kết quả thường là công suất máy không được khai thác hết trong khi vốn đã bị chôn vào thiết bị. Dưới đây là quy trình các bước nên triển khai theo thứ tự ưu tiên, kèm căn cứ kỹ thuật và tiêu chuẩn cụ thể cho từng bước.
Bước 1: Xác định thị trường và sản phẩm chủ lực
Một xưởng có thể phục vụ nhiều nhóm khách hàng khác nhau: nhà máy sản xuất, doanh nghiệp cơ khí, công ty xây dựng, nhà thầu M&E, đơn vị chế tạo máy hoặc khách hàng dân dụng. Mỗi nhóm khách hàng kéo theo một mô hình đầu tư khác nhau:
-
Gia công chi tiết máy (trục, bạc, bánh răng, đồ gá): cần đầu tư theo hướng gia công cơ khí chính xác — máy tiện/phay CNC, thiết bị đo kiểm dung sai chặt.
-
Gia công kết cấu thép, khung, giá đỡ, sản phẩm hàn: mô hình đầu tư tập trung vào máy cắt, máy hàn, máy uốn — không nhất thiết cần CNC độ chính xác cao ngay từ đầu.
Việc xác định sai hướng ngay từ đầu là nguyên nhân phổ biến khiến xưởng mới đầu tư nhầm thiết bị: mua máy CNC chính xác cao trong khi thị trường mục tiêu chỉ cần gia công kết cấu thép dung sai rộng, hoặc ngược lại.
Bước 2: Khảo sát đơn hàng và dung sai yêu cầu trước khi đầu tư máy
Đây là bước kiểm soát vốn quan trọng nhất. Cần xác định rõ:
-
Sản phẩm cần gia công, vật liệu sử dụng (thép, nhôm, inox, đồng...)
-
Kích thước chi tiết và dung sai yêu cầu (đây là thông số quyết định loại máy, không phải công suất động cơ)
-
Sản lượng mỗi tháng và thời gian giao hàng
-
Khả năng gia công nội bộ hay cần thuê ngoài công đoạn phụ
Căn cứ kỹ thuật về dung sai — yếu tố quyết định đầu tư máy
Dung sai gia công tại Việt Nam thường tham chiếu theo TCVN 2263-1:2007 (tương đương ISO 2768-1:1989) — Dung sai chung cho các kích thước dài và góc không ghi dung sai riêng trên bản vẽ. Tiêu chuẩn này quy định 4 cấp chính xác:
|
Cấp |
Ký hiệu |
Mức độ chính xác |
Ứng dụng phổ biến |
|
Chính xác cao |
f (fine) |
Cao nhất |
Chi tiết lắp ghép chính xác, cơ khí chính xác |
|
Trung bình |
m (medium) |
Phổ biến nhất trong thực tế |
Chi tiết máy thông thường |
|
Thô |
c (coarse) |
Thấp |
Chi tiết ít quan trọng, kết cấu |
|
Rất thô |
v (very coarse) |
Thấp nhất |
Kích thước không quan trọng |
Tiêu chuẩn tương đương của Nhật Bản (JIS B 0405) có giá trị dung sai gần như trùng khớp với ISO 2768-1, nên bản vẽ theo chuẩn Nhật vẫn có thể tra theo bảng ISO 2768.
Nếu khách hàng mục tiêu yêu cầu dung sai cấp m (trung bình) — phổ biến với chi tiết cơ khí thông thường — một máy tiện/phay CNC phổ thông đã đáp ứng được. Nhưng nếu khách hàng thuộc nhóm cơ khí chính xác cao (khuôn mẫu, linh kiện lắp ráp chính xác), dung sai có thể yêu cầu đến ±0,01–0,005 inch tùy phương pháp gia công, đòi hỏi máy CNC có độ lặp lại cao hơn và quy trình đo kiểm chặt chẽ hơn — kéo theo chi phí đầu tư máy và thiết bị đo kiểm (panme, đồng hồ so, máy đo CMM) tăng đáng kể. Xác định sai cấp dung sai cần thiết ngay từ đầu là nguyên nhân phổ biến khiến xưởng đầu tư dư thừa hoặc thiếu hụt so với nhu cầu thực tế của khách hàng.
Bước 3: Tính toán mặt bằng và hạ tầng theo yêu cầu kỹ thuật, không chỉ theo diện tích
Một xưởng cơ khí cần bố trí các khu vực chức năng: khu máy gia công, kho nguyên liệu, khu thành phẩm, khu đo kiểm, khu hàn – cắt, khu đóng gói, lối vận chuyển, hệ thống điện và khí nén — sắp xếp hợp lý theo luồng di chuyển vật tư để tránh giao thông chồng chéo trong xưởng.
Ngoài diện tích, ba yếu tố kỹ thuật hạ tầng cần được tính toán cụ thể trước khi ký hợp đồng thuê/xây mặt bằng:
-
Tải trọng nền: Máy CNC cỡ trung và lớn có khối lượng đặt tại chỗ lớn, nền xưởng cần được kiểm tra khả năng chịu tải tĩnh và tải động (rung động khi máy vận hành) phù hợp với loại máy dự kiến lắp đặt — đây là yêu cầu bắt buộc theo khuyến cáo của hầu hết nhà sản xuất máy CNC, không chỉ là khuyến nghị chung chung.
-
Công suất điện: Cần tính tổng công suất động cơ của toàn bộ máy dự kiến vận hành đồng thời (không chỉ cộng công suất định mức từng máy, vì hệ số sử dụng đồng thời thực tế thường thấp hơn), cộng thêm dự phòng cho giai đoạn mở rộng, để làm việc với đơn vị điện lực về công suất trạm biến áp phù hợp.
-
Hệ thống khí nén: Với xưởng có sử dụng dụng cụ khí nén, súng phun sơn, hệ thống kẹp khí trên máy CNC, cần tính công suất máy nén khí theo tổng lưu lượng khí tiêu thụ đồng thời của các thiết bị, không chỉ theo áp suất làm việc danh định.
Bước 4: Đầu tư máy móc theo nhu cầu thực tế, đầu tư theo giai đoạn
Sau khi xác định được đơn hàng và cấp dung sai cần thiết, mới xây dựng danh sách thiết bị cụ thể. Nguyên tắc lựa chọn máy chủ lực dựa trên đặc điểm hình học của sản phẩm:
-
Chi tiết dạng tròn xoay (trục, bạc, bánh răng, ống ren): máy tiện CNC là thiết bị chủ lực.
-
Chi tiết có nhiều mặt phẳng, rãnh, lỗ, biên dạng 2D/3D phức tạp: máy phay CNC (3 trục hoặc nhiều trục hơn tùy độ phức tạp biên dạng) sẽ phù hợp hơn.
-
Chi tiết dạng tấm mỏng, cắt biên dạng: máy cắt laser/plasma CNC hoặc máy đột dập phù hợp hơn máy phay/tiện truyền thống.
Đối với xưởng quy mô nhỏ, nên đầu tư theo giai đoạn: bắt đầu với một số máy chủ lực đáp ứng đúng nhóm sản phẩm đã xác định ở Bước 1–2, sau đó mở rộng công suất và bổ sung thiết bị đo kiểm khi sản lượng thực tế tăng lên. Cách làm này giúp giảm áp lực vốn ban đầu và giảm rủi ro đầu tư sai loại máy so với nhu cầu thị trường thực tế.
Bước 5: Xây dựng quy trình chất lượng và nhân sự
Máy móc tốt nhưng thiếu người vận hành có kinh nghiệm và quy trình kiểm soát chất lượng (QC) rõ ràng vẫn khó đảm bảo chất lượng sản phẩm ổn định. Xưởng cần có nhân sự phù hợp cho các vị trí: vận hành máy, lập trình CNC, kỹ thuật viên, và nhân sự kiểm tra sản phẩm (QC).
Quy trình sản xuất nên được kiểm soát chặt theo trình tự:
Nguyên vật liệu → Lập trình gia công → Gia công → Đo kiểm → Nghiệm thu → Giao hàng
Với các đơn hàng yêu cầu dung sai chính xác (cấp f hoặc m theo ISO 2768), công đoạn đo kiểm cần có thiết bị và quy trình tương ứng — ví dụ dùng panme, thước cặp điện tử cho dung sai thông thường, hoặc máy đo tọa độ CMM (Coordinate Measuring Machine) cho các chi tiết yêu cầu kiểm tra dung sai hình học phức tạp (độ đồng tâm, độ vuông góc, độ phẳng) theo tiêu chuẩn ISO 1101. Thiết bị đo cũng cần được hiệu chuẩn định kỳ để đảm bảo kết quả đo kiểm có giá trị pháp lý và kỹ thuật.
Bước 6: Tự động hóa khi xưởng đã có sản lượng ổn định
Khi số lượng đơn hàng tăng và sản lượng đã ổn định, xưởng có thể từng bước ứng dụng biến tần, PLC, HMI, servo và cảm biến vào máy móc, dây chuyền phụ trợ hoặc hệ thống vận chuyển nội bộ (băng tải, cấp phôi tự động). Cách tiếp cận từng bước này giúp doanh nghiệp nâng cao năng suất mà không phải đầu tư tự động hóa toàn bộ ngay từ đầu — phù hợp với nguyên tắc đầu tư theo giai đoạn đã nêu ở Bước 4.
Một số ứng dụng tự động hóa phổ biến khi xưởng mở rộng quy mô:
-
Biến tần: điều khiển tốc độ động cơ băng tải, quạt hút bụi/khói hàn, máy nén khí — giúp tiết kiệm điện khi tải không cố định.
-
PLC/HMI: điều khiển và giám sát dây chuyền gia công bán tự động, hệ thống cấp phôi.
-
Servo: ứng dụng cho các cơ cấu định vị chính xác trong dây chuyền tự động (ví dụ tay gắp, bàn xoay chỉ số).
-
Cảm biến: giám sát vị trí, đếm sản phẩm, phát hiện lỗi trên dây chuyền.
Căn cứ tiêu chuẩn xưởng cơ khí và quy định đã tham chiếu
|
Nội dung |
Tiêu chuẩn/Quy định |
|
Dung sai chung cho kích thước dài và góc |
TCVN 2263-1:2007 (tương đương ISO 2768-1:1989) |
|
Dung sai hình học (độ đồng tâm, độ vuông góc, độ phẳng...) |
ISO 1101 |
|
Dung sai tương đương chuẩn Nhật Bản |
JIS B 0405 |
|
Quy phạm an toàn kỹ thuật trong cơ sở cơ khí |
TCVN 4744:1989 |
|
An toàn lao động đối với dụng cụ điện cầm tay |
QCVN 09:2012/BLĐTBXH; TCVN 7996 (tương đương IEC 60745) |
|
Huấn luyện an toàn, vệ sinh lao động |
Nghị định 44/2016/NĐ-CP |
Lưu ý khi bắt đầu
-
Không mua máy trước khi có đơn hàng rõ ràng — đây là nguyên tắc quan trọng nhất, tránh tình trạng máy có nhưng không có đơn hàng, hoặc đơn hàng có nhưng máy không đáp ứng đúng dung sai/công suất yêu cầu.
-
Xác định đúng cấp dung sai theo ISO 2768/TCVN 2263 trước khi chọn máy — đây là căn cứ kỹ thuật khách quan, tránh đầu tư dư thừa hoặc thiếu hụt so với nhu cầu khách hàng.
-
Kiểm tra hạ tầng (tải trọng nền, công suất điện, khí nén) với thông số kỹ thuật cụ thể của máy dự kiến mua, không ước lượng cảm tính.
-
Tuân thủ quy định an toàn lao động ngay từ đầu (TCVN 4744:1989, QCVN 09:2012/BLĐTBXH, Nghị định 44/2016/NĐ-CP) — vừa là yêu cầu pháp lý, vừa giảm rủi ro tai nạn lao động ảnh hưởng đến hoạt động xưởng.
-
Đầu tư theo giai đoạn, ưu tiên máy chủ lực đáp ứng đúng nhóm sản phẩm mục tiêu trước, mở rộng và tự động hóa sau khi sản lượng ổn định.
Những tiêu chí quan trọng khi mở xưởng sản xuất cơ khí
Khi mở xưởng cơ khí, bên cạnh máy móc và năng lực gia công, doanh nghiệp cần chú trọng 5 tiêu chí dưới đây để đảm bảo xưởng vận hành an toàn, ổn định và đáp ứng yêu cầu khách hàng.
1. An toàn máy móc và hệ thống điện
Máy tiện, phay CNC, máy cắt, máy hàn và thiết bị công suất lớn cần được lắp đặt, vận hành đúng kỹ thuật. Hệ thống điện phải có thiết bị bảo vệ, tiếp địa và phương án phòng cháy chữa cháy phù hợp.
2. Kiểm soát chất lượng và dung sai
Với xưởng gia công cần kiểm soát kích thước, dung sai và chất lượng bề mặt theo bản vẽ. Thiết bị đo như thước cặp, panme, đồng hồ so hoặc dụng cụ chuyên dụng cần được sử dụng xuyên suốt quá trình sản xuất.
3. Quản lý vật liệu và chất thải
Nguyên vật liệu cần được kiểm soát về chủng loại, kích thước và nguồn gốc. Phoi kim loại, dầu cắt gọt, dung dịch làm mát và các chất thải khác phải được thu gom, phân loại và xử lý phù hợp.
4. Bảo trì và kiểm soát thiết bị
Xưởng cần xây dựng lịch bảo trì định kỳ cho máy CNC, máy tiện, máy phay, máy nén khí và hệ thống điện – điều khiển. Bảo trì tốt giúp hạn chế dừng máy và đảm bảo tiến độ đơn hàng.
5. Quy trình sản xuất và truy xuất
Một xưởng cơ khí chuyên nghiệp cần có quy trình rõ ràng từ nhận bản vẽ → kiểm tra vật liệu → gia công → đo kiểm → nghiệm thu → giao hàng. Với đơn hàng công nghiệp, hồ sơ kiểm tra và khả năng truy xuất sản phẩm càng quan trọng để duy trì chất lượng ổn định.
Ứng dụng tự động hóa và biến tần trong xưởng cơ khí
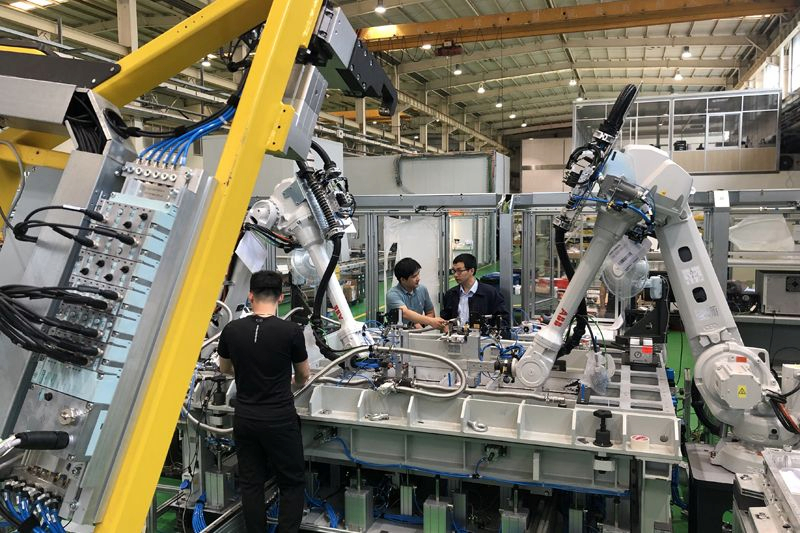
Khi sản lượng tăng, việc vận hành thủ công dễ phát sinh sai lệch, khó đồng bộ giữa các công đoạn và tốn nhân lực giám sát. Tự động hóa giải quyết vấn đề này bằng cách chuẩn hóa quy trình điều khiển, thu thập dữ liệu vận hành theo thời gian thực, và giảm thiểu sai số do con người.
Biến tần (VFD - Variable Frequency Drive)
Biến tần điều khiển tốc độ động cơ không đồng bộ (motor AC) bằng cách thay đổi tần số và điện áp cấp cho động cơ. Các ứng dụng phổ biến trong xưởng cơ khí:
-
Băng tải: điều chỉnh tốc độ theo nhịp sản xuất, tránh dồn ứ hoặc thiếu tải giữa các trạm.
-
Quạt hút, hệ thống thông gió: đây là ứng dụng tiết kiệm năng lượng rõ rệt nhất vì tải là dạng bơm/quạt (quan hệ công suất tỉ lệ lập phương với tốc độ — giảm tốc 20% có thể tiết kiệm đáng kể điện năng).
-
Máy bơm: tương tự quạt, phù hợp khi lưu lượng cần thay đổi theo nhu cầu thực tế thay vì chạy tốc độ cố định rồi tiết lưu bằng van.
-
Máy nén khí: biến tần giúp duy trì áp suất ổn định, giảm hao phí khi non tải.
-
Thiết bị phụ trợ khác: máy khuấy, máy nghiền, máy cắt tốc độ thay đổi...
Lưu ý kỹ thuật: hiệu quả tiết kiệm năng lượng phụ thuộc vào đặc tính tải (tải dạng bơm/quạt tiết kiệm rõ, tải mô-men không đổi như băng tải nặng thì lợi ích chủ yếu là điều khiển êm, giảm sốc cơ khí, kéo dài tuổi thọ thiết bị chứ không phải tiết kiệm điện lớn).
PLC (Programmable Logic Controller)
PLC là bộ não điều khiển logic của hệ thống: nhận tín hiệu vào (input) từ cảm biến, công tắc hành trình, encoder..., xử lý theo chương trình logic (ladder, structured text...), rồi xuất tín hiệu điều khiển (output) tới contactor, van điện từ, biến tần, động cơ servo. PLC thường đóng vai trò điều phối trung tâm, giao tiếp với biến tần và servo qua các giao thức như Modbus RTU/TCP, Profinet, EtherCAT tùy nhà sản xuất.
HMI (Human Machine Interface)
HMI là giao diện trực quan giữa người vận hành và hệ thống: hiển thị trạng thái máy theo thời gian thực, cho phép nhập/thay đổi thông số vận hành, cảnh báo lỗi (alarm) và đôi khi lưu trữ lịch sử vận hành (data logging) để phục vụ bảo trì dự đoán.
Servo
Hệ servo (servo motor + driver) khác biến tần thông thường ở khả năng điều khiển vòng kín (closed-loop) với phản hồi vị trí/tốc độ chính xác cao (thường qua encoder). Phù hợp với:
-
Máy CNC (điều khiển trục X-Y-Z chính xác micromet).
-
Máy đóng gói, máy cắt cần đồng bộ nhiều trục.
-
Dây chuyền cần chuyển động dừng-khởi động (start-stop) nhanh, chính xác vị trí lặp lại cao.
Phân biệt nhanh với biến tần: biến tần chủ yếu điều khiển tốc độ vòng hở (open-loop) cho tải không cần độ chính xác vị trí cao; servo dùng cho ứng dụng cần độ chính xác và đáp ứng động học cao hơn nhiều, nhưng chi phí đầu tư cũng cao hơn.
Thiên Phú Thịnh – Cung cấp thiết bị tự động hóa cho xưởng cơ khí
Đối với xưởng gia công cơ khí, xưởng CNC và xưởng cơ khí, việc lựa chọn đúng thiết bị điện – tự động hóa giúp máy móc vận hành ổn định, kiểm soát tốt năng suất và tối ưu chi phí điện năng. Thiên Phú Thịnh cung cấp đa dạng thiết bị phục vụ hệ thống máy móc và dây chuyền sản xuất công nghiệp.
Các thiết bị Thiên Phú Thịnh cung cấp
-
Biến tần: Điều khiển tốc độ động cơ cho máy móc, bơm, quạt, băng tải và các hệ thống truyền động.
-
PLC: Điều khiển và tự động hóa máy móc, dây chuyền sản xuất.
-
HMI: Giám sát, cài đặt thông số và vận hành thiết bị trực quan.
-
Servo: Ứng dụng cho các hệ thống yêu cầu điều khiển tốc độ, vị trí và chuyển động chính xác.
-
Thiết bị điện công nghiệp: Phục vụ tủ điện, máy móc và hệ thống điều khiển.
-
Linh kiện tủ điện – điều khiển: Hỗ trợ xây dựng và nâng cấp hệ thống điện tự động hóa.
Điểm mạnh của Thiên Phú Thịnh
Thiên Phú Thịnh tập trung cung cấp giải pháp thiết bị điện và tự động hóa cho khách hàng công nghiệp, với các ưu điểm:
-
Đa dạng thiết bị: Dễ dàng lựa chọn biến tần, PLC, HMI, Servo và thiết bị điện theo từng ứng dụng.
-
Tư vấn theo nhu cầu thực tế: Không chỉ dựa vào công suất mà xem xét đặc tính tải, chế độ vận hành và yêu cầu kỹ thuật của máy.
-
Ứng dụng đa ngành: Phù hợp với xưởng CNC, xưởng tiện cơ khí, máy gia công và dây chuyền sản xuất.
-
Hỗ trợ lựa chọn thiết bị đồng bộ: Giúp doanh nghiệp cân nhắc khả năng kết nối giữa biến tần, PLC, HMI và các thiết bị điều khiển.
-
Tối ưu chi phí đầu tư: Lựa chọn thiết bị dựa trên nhu cầu sử dụng thực tế, tránh đầu tư dư công suất hoặc sai chủng loại.
Nếu bạn đang tìm biến tần, PLC, HMI, Servo và thiết bị tự động hóa cho xưởng cơ khí, liên hệ Thiên Phú Thịnh để được tư vấn giải pháp phù hợp
Xem thêm: Ứng dụng của động cơ Servo trong công nghiệp
THIÊN PHÚ THỊNH – GIẢI PHÁP TỰ ĐỘNG HÓA CÔNG NGHIỆP TOÀN DIỆN
Chuyên cung cấp PLC – HMI – Servo – Biến tần – Tủ điện – Thiết bị tự động hóa chính hãng cho nhà máy và dây chuyền sản xuất
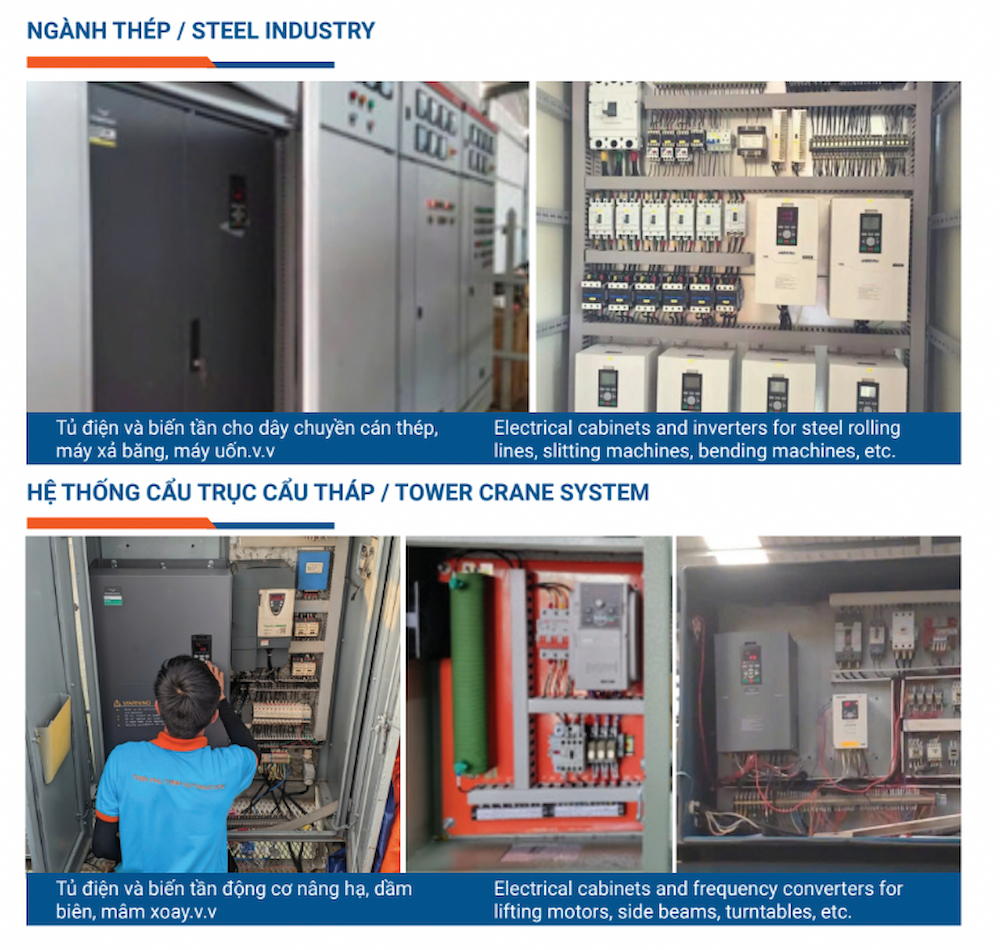
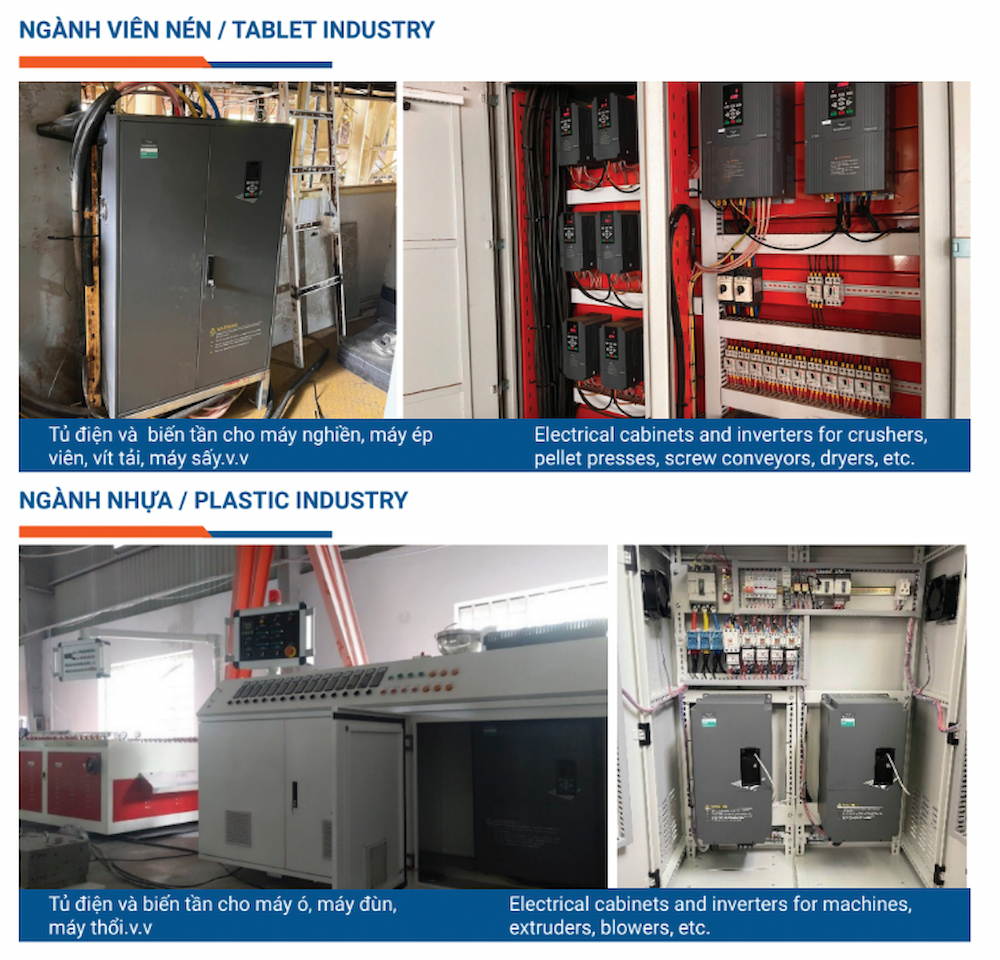
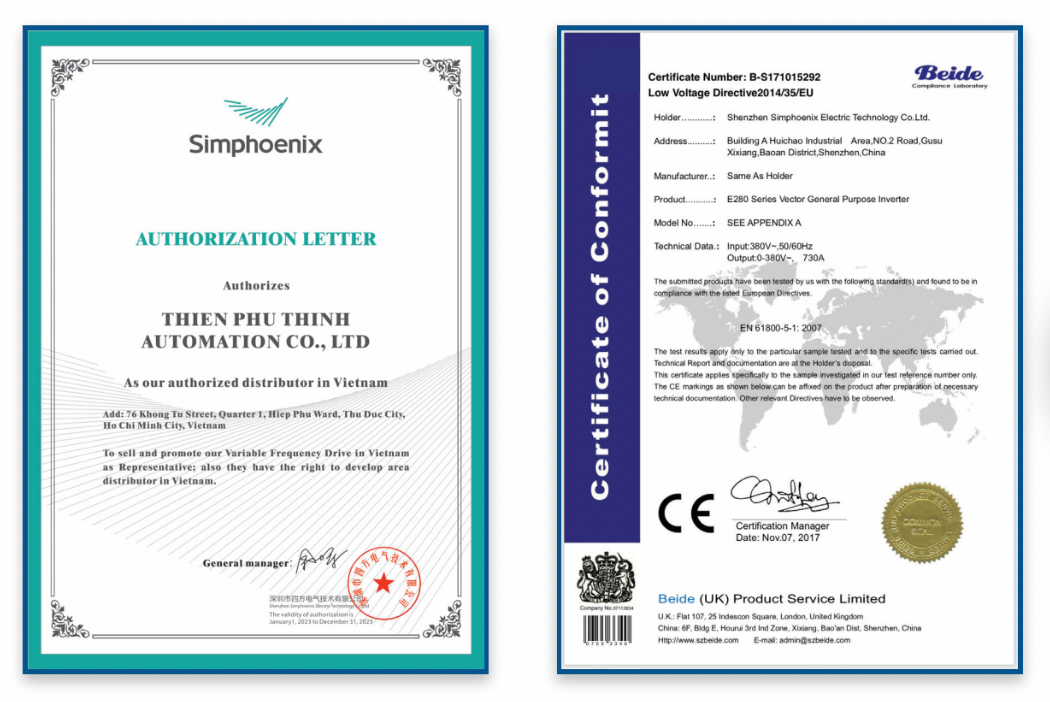
THIẾT BỊ TỰ ĐỘNG HÓA CUNG CẤP
Đa dạng thiết bị tự động hóa công nghiệp chính hãng
CÔNG TY TNHH TỰ ĐỘNG HÓA THIÊN PHÚ THỊNH
Địa chỉ: 1B Tú Xương, Khu phố 1, Tăng Nhơn Phú, TP Hồ Chí Minh, Việt Nam
☎ Hotline / Zalo: 0906 700 386
Email: Thienphuthinh.auto@gmail.com
Xem thêm